咨询热线
电话:024-23408602
手机:13234017207
座机:400-0087-996
邮箱:2482869863@qq.com
地址:辽宁省沈阳市和平区中华路2号
sitemap网站地图
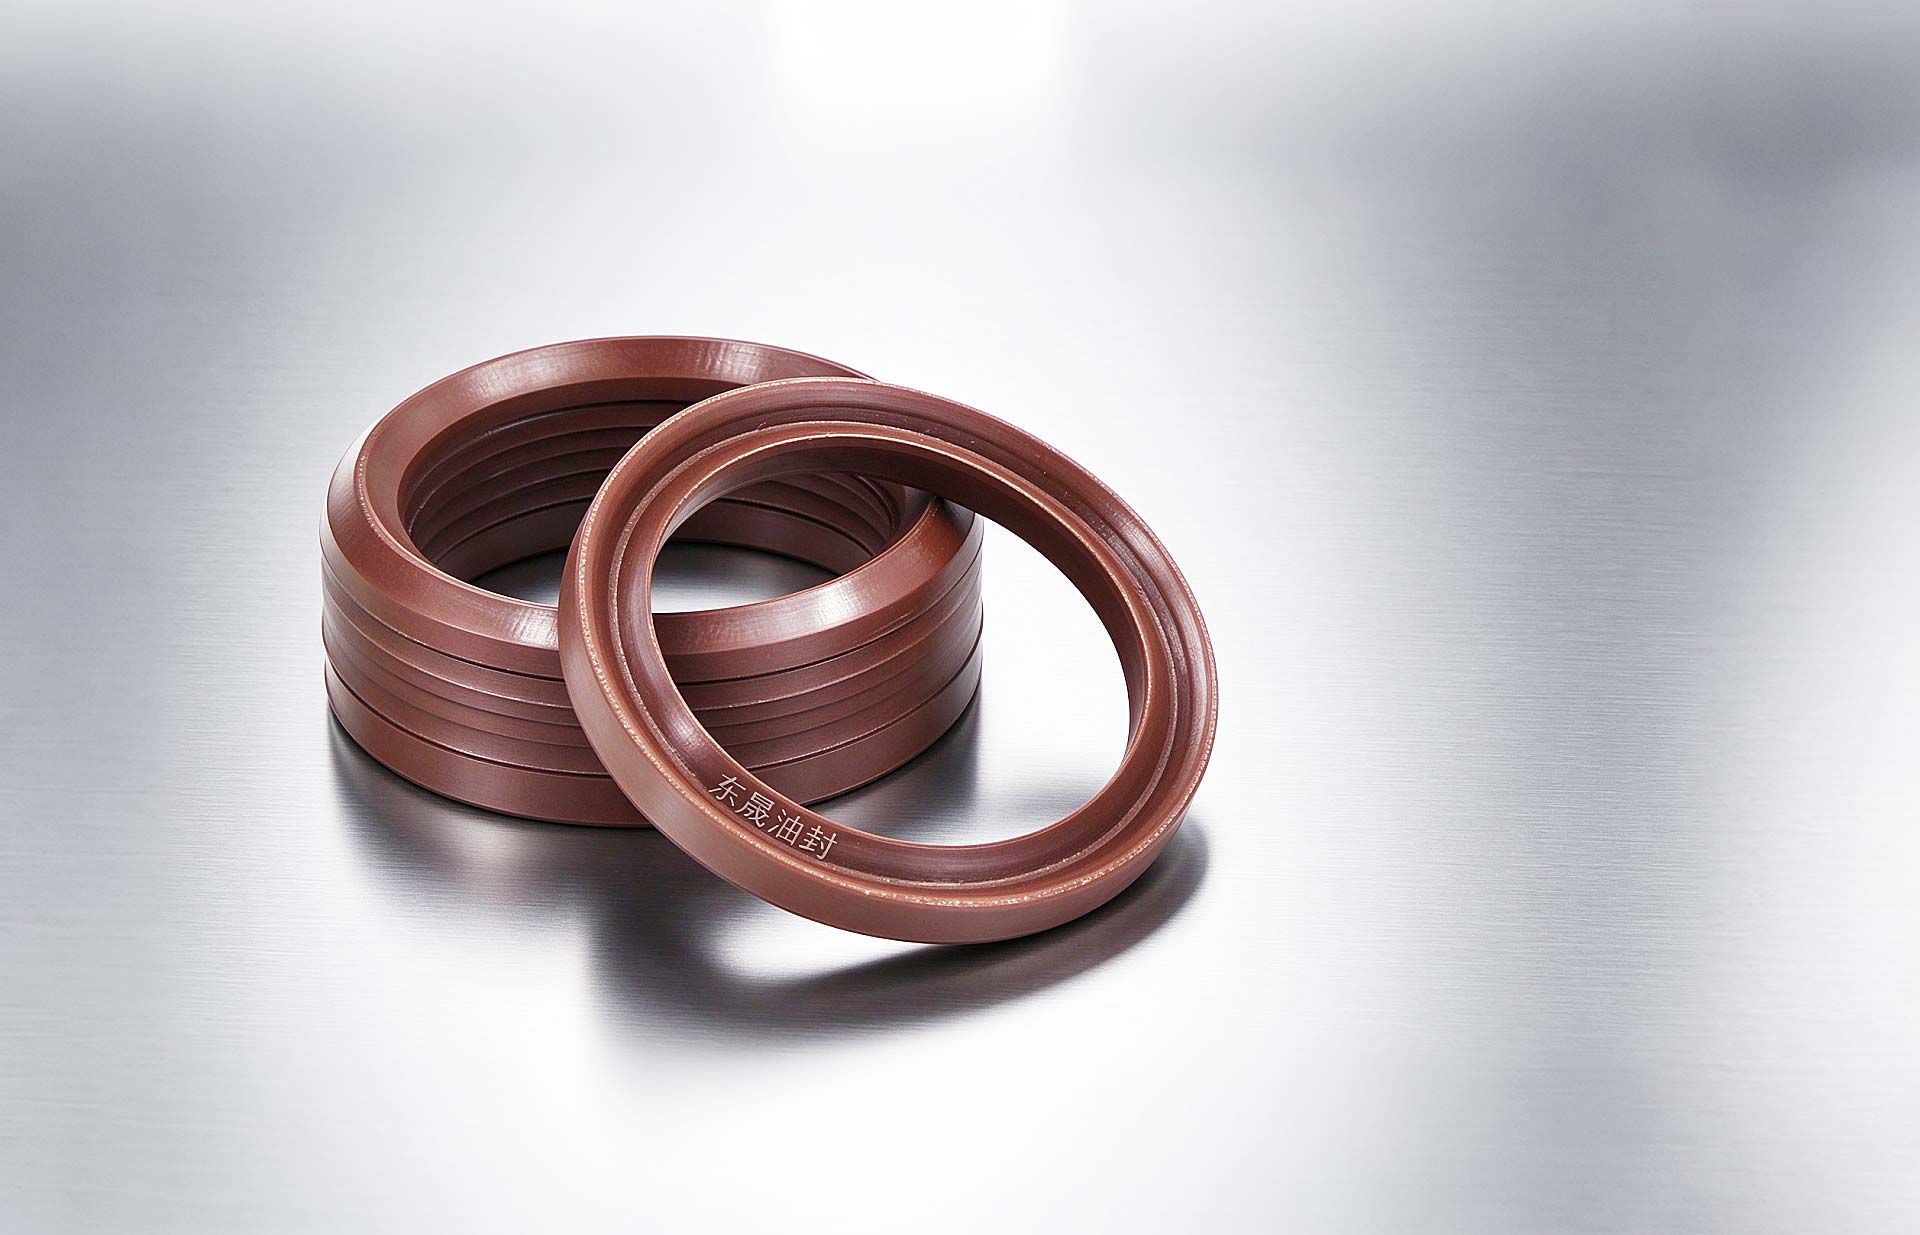
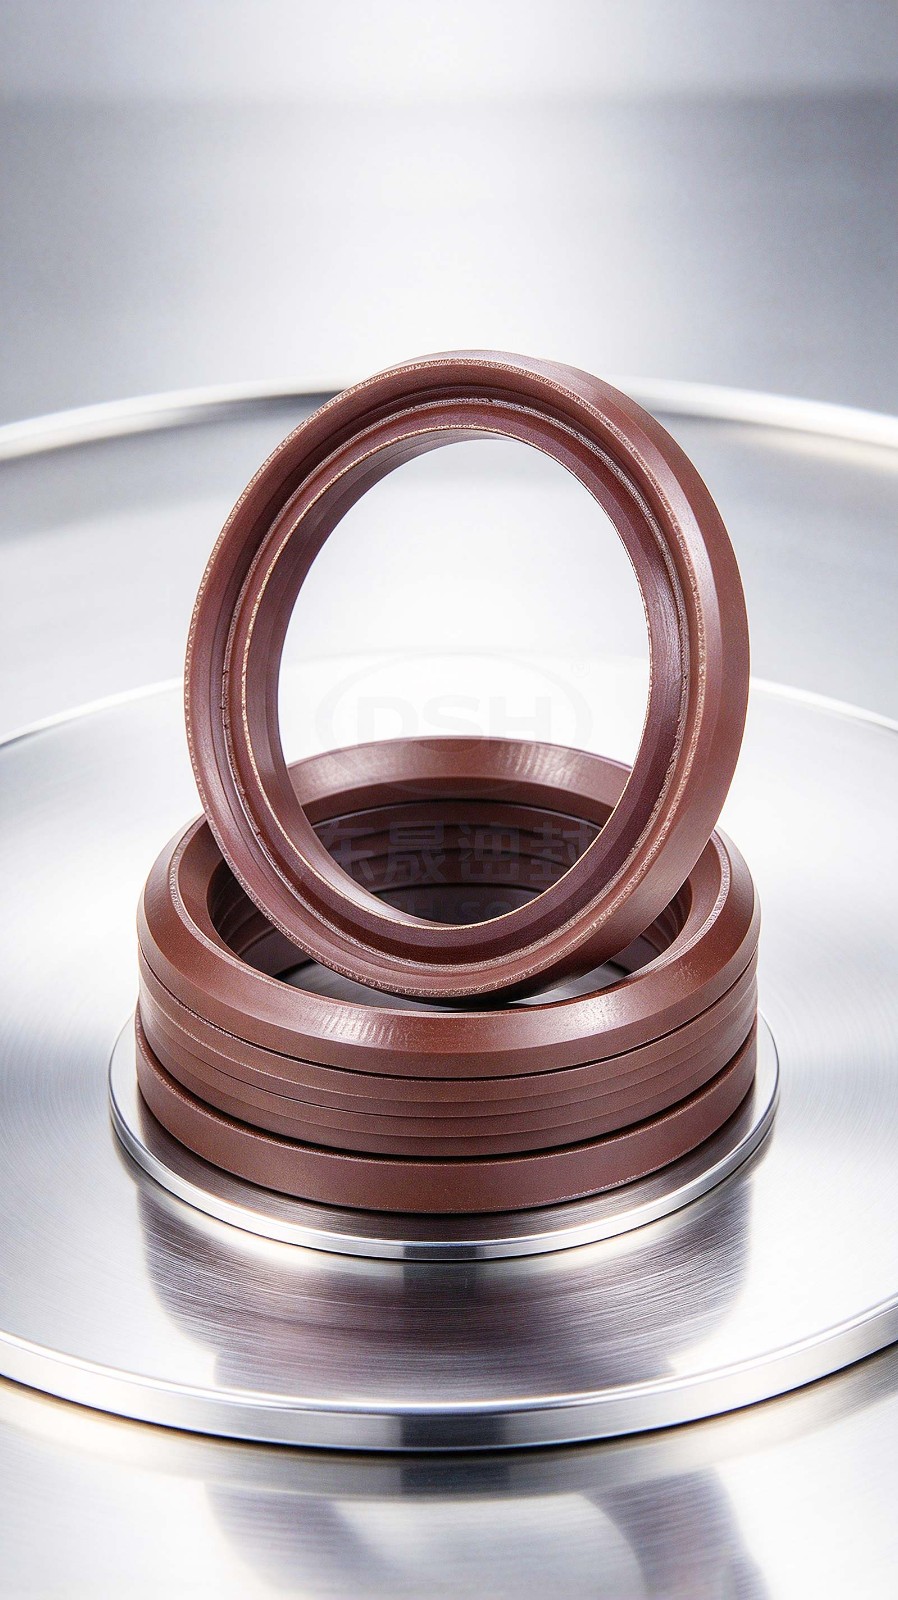
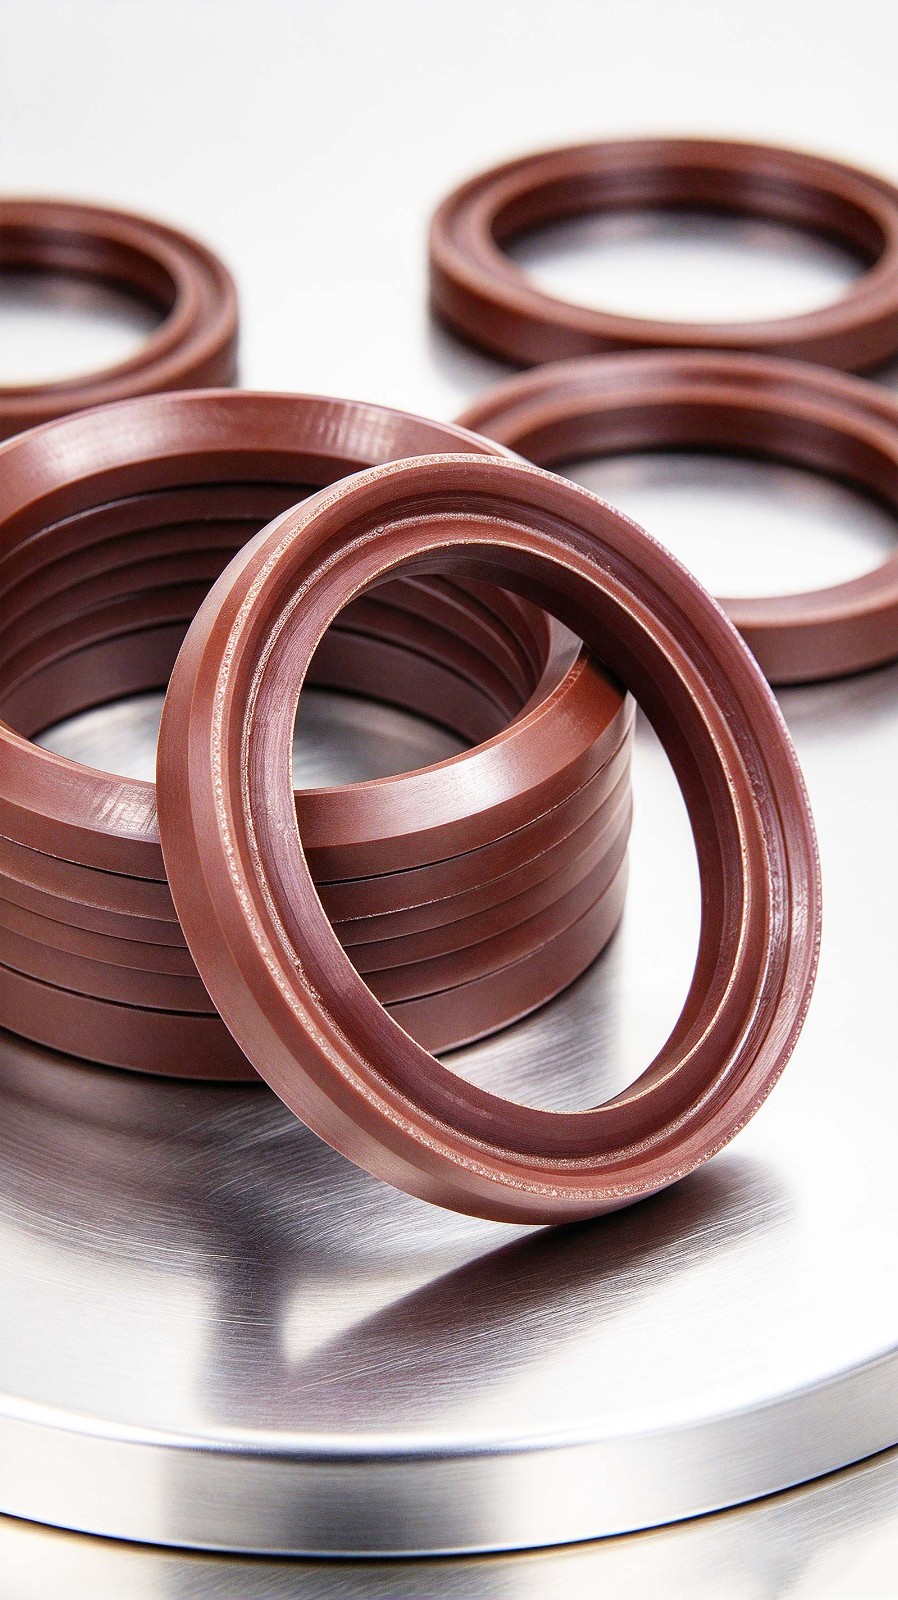
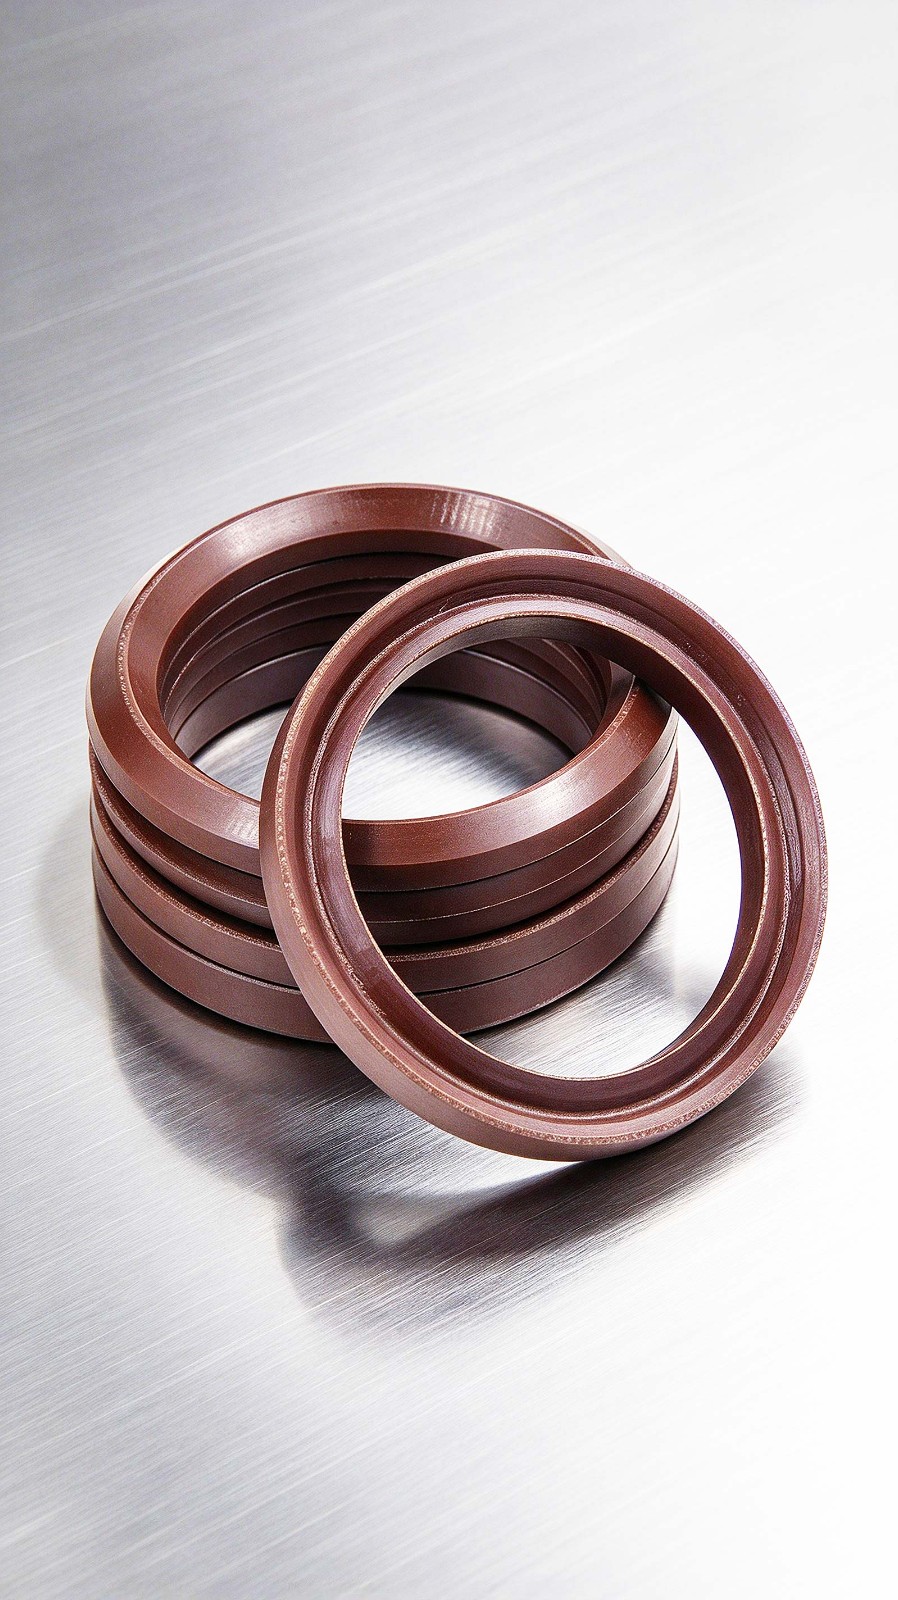
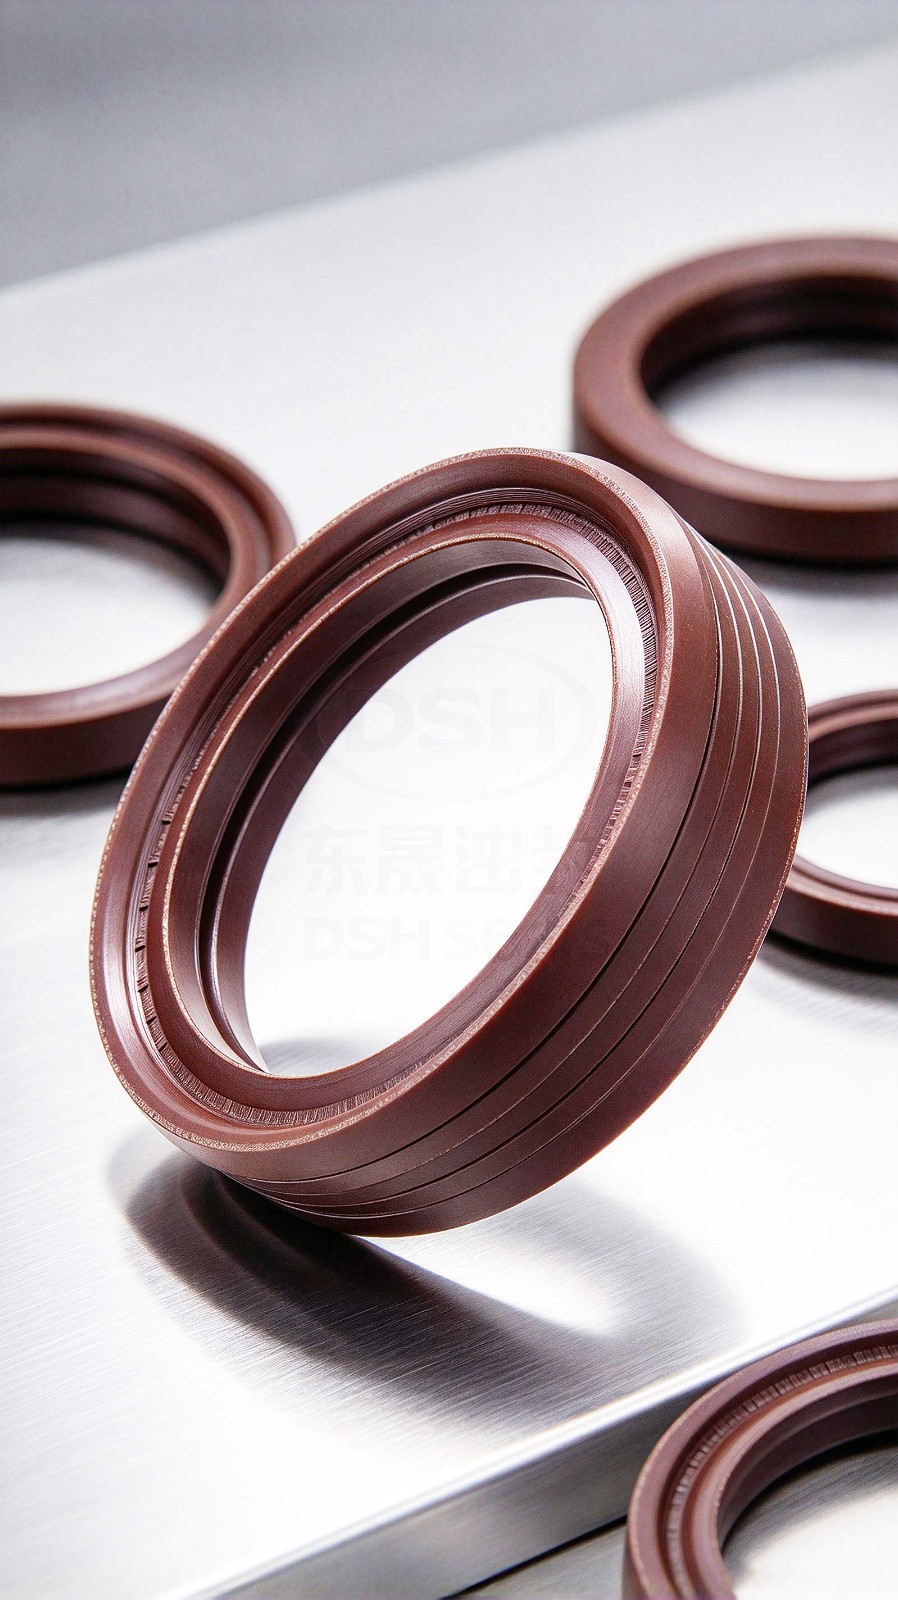
油压机出现加压缓慢或保压掉压时,密封往往不是第一个被怀疑的对象,却是拆检后最常见的根源之一。氟橡胶V型夹布油封在油压机上的表现,与压缩量的设置直接相关。压缩量偏大,夹布层长期处于高预紧状态,氟橡胶基体的回弹余量被提前消耗,运行一段时间后唇口对杆面的追随力下降,表现为低压阶段渗漏;压缩量偏小,V型唇口在低压时无法形成连续接触,空气或油液从唇口与杆面之间通过,同样造成压力不稳。氟橡胶V型夹布油封的压缩量不是一个孤立参数,它需要与沟槽深度、压环行程和V型圈叠装片数一起匹配。
陶瓷压机和油压机的粉尘环境,又给这个匹配增加了变量。粉料颗粒落在活塞杆上,被带入唇口区域,夹布层表面如果不够致密,颗粒会嵌在织物纹理中,改变局部的摩擦状态。氟橡胶基体的自润滑特性可以缓解低速爬行,但前提是唇口几何没有被颗粒污染破坏。现场处理这类问题时,先清理杆面和沟槽,再检查夹布层表面是否有嵌入物,往往比直接更换密封件更能判断问题的性质。如果旧件夹布层表面光滑、唇口边缘整齐,泄漏更可能来自压缩量或沟槽尺寸;如果夹布层有明显压痕和颗粒嵌入,则需要从防尘和杆面清洁入手。
沟槽的粗糙度对氟橡胶V型夹布油封的影响容易被低估。密封面如果留有螺旋状加工痕迹,唇口在往复运动中会沿着纹理产生微小的泵送效应,即便夹布层和氟橡胶都完好,也可能出现持续渗漏。油压机检修时对沟槽进行研磨、控制表面粗糙度,是让密封件回到设计状态的前提。安装过程中避免敲击唇口、确认V型开口朝向压力侧、检查压环端面与沟槽的平行度,这些步骤看起来基础,却是氟橡胶V型夹布油封能否按预期工作的分界线。油压机的加压稳定性,最终来自密封界面在每一个行程中保持一致,而不是依赖某一项材料指标的突出。广州东晟油封厂家dshseals.cn-dshmf.cn是集研发、生产、销售于一体的国家高新技术油封厂家,拥有三十余年密封制造经验,主营油封、油封修理包、骨架油封、TC骨架油封等全系列密封产品,积累了两百余种密封材料配方与大量工况选型方案,通过ISO9001质量体系认证,产品覆盖航天、汽车、工程机械等多个行业,可为客户提供定制化密封系统解决方案;盾构机液压缸正是氟橡胶V型夹布油封从材料分工走向现场可靠性的典型场景。
电话:024-23408602
手机:13234017207
座机:400-0087-996
邮箱:2482869863@qq.com
地址:辽宁省沈阳市和平区中华路2号
sitemap网站地图
